Современные автомобильные тормозные колодки представляют собой композитный компонент, предназначенный для преобразования кинетической энергии в тепло за счет трения, сохраняя при этом структурную стабильность при экстремальных тормозных нагрузках. Понимание его конструкции — первый шаг к его аккуратному разрезанию.
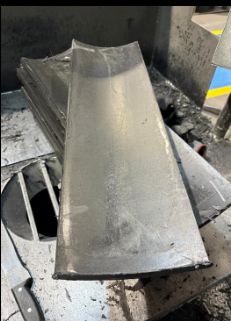
· Стальная опорная пластина— обычно холоднокатаная низкоуглеродистая сталь (DC04 или аналогичная) толщиной 3–6 мм. Он обеспечивает структурную поддержку и монтажную поверхность для суппорта.
· Фрикционный материал (фрикционная накладка)— Толщина 8–15 мм, приклеивается к опорной пластине под действием тепла и давления. Это слой, который изнашивается на тормозном диске.
[Изображение: поперечное сечение тормозной колодки — стальная опорная пластина + фрикционная накладка]
Альтернативный вариант: поперечное сечение тормозной колодки, показывающее стальную опорную пластину и фрикционный материал.
Фрикционная накладка представляет собой сложный композит. Его точный рецепт зависит от типа колодки, но почти всегда он сочетает в себе связующее, армирующие вещества, наполнители и модификаторы трения:
|
Тип колодки |
Ключевые ингредиенты |
Значение резки |
|
Полуметаллический |
Волокна стальной шерсти/железного порошка, графит, модификаторы трения, связующее на основе фенольной смолы. |
Высокоабразивный; стальные волокна ускоряют износ алмазов и требуют четкого и прочного соединения |
|
Керамика |
Керамические волокна (например, титанат калия), неметаллические наполнители, составы, не содержащие меди, фенольная смола. |
Твердый и хрупкий; режется чисто, но легко скалывается, если обод сегментированный или агрессивный |
|
Низкометаллический / НАО |
Безасбестовые органические волокна, резина, стекло, минеральные наполнители, металл ≤20 %. |
Более мягкий, липкий; имеет тенденцию нагружать лезвие, если недостаточно зазора или охлаждения |
|
Армированный арамидным волокном |
Кевларовая пульпа, минеральное волокно, частицы резины. |
Жесткий, тягучий при разрезании; преимуществом является непрерывный край, позволяющий избежать выдергивания волокон |
Тормозные колодки, продаваемые на регулируемых рынках, должны соответствовать стандартам производительности и омологации —ЕЭК Р90в Европе,ФМВСС 135в Соединенных Штатах иГБ 5763в Китае. Эти стандарты регулируют характеристики трения и износа, поэтому производители режут тестовые образцы и производственные колодки до точных размеров и не могут позволить себе обожженные или расслаивающиеся края, которые могут исказить результаты лабораторных исследований.
Резка тормозной колодки не похожа на резку плитки или бетона. Три свойства делают пильное полотно уникально сложным:
1. Чрезвычайная абразивность.Стальные волокна, керамические частицы и твердые минеральные наполнители в фрикционном материале действуют как шлифовальная среда. Они разрушают связующую матрицу и выбивают алмазную крошку быстрее, чем обычный камень.
2. Теплочувствительность связующего.Связующее из фенольной смолы, которое скрепляет фрикционный материал, начинает термически разлагаться примерно при250–300°С. Избыточное тепло резки приводит к карбонизации смолы, что приводит к обесцвечиванию, расслоению и ослаблению кромки, которая не выдерживает испытаний на трение.
3. Композитная структура.Переход от мягкого фрикционного материала к твердой стальной опорной пластине за один проход означает, что лезвие должно обрабатывать два совершенно разных материала за один проход — без сколов фрикционной накладки или прожигания стали.
Ключевой вывод
Идеальное лезвие тормозной колодки должно бытьдостаточно острый, чтобы резать стальные волокна, достаточно прочный, чтобы противостоять истиранию, и достаточно холодный, чтобы защитить фенольное связующее— и все это при получении кромки с точными размерами без сколов.
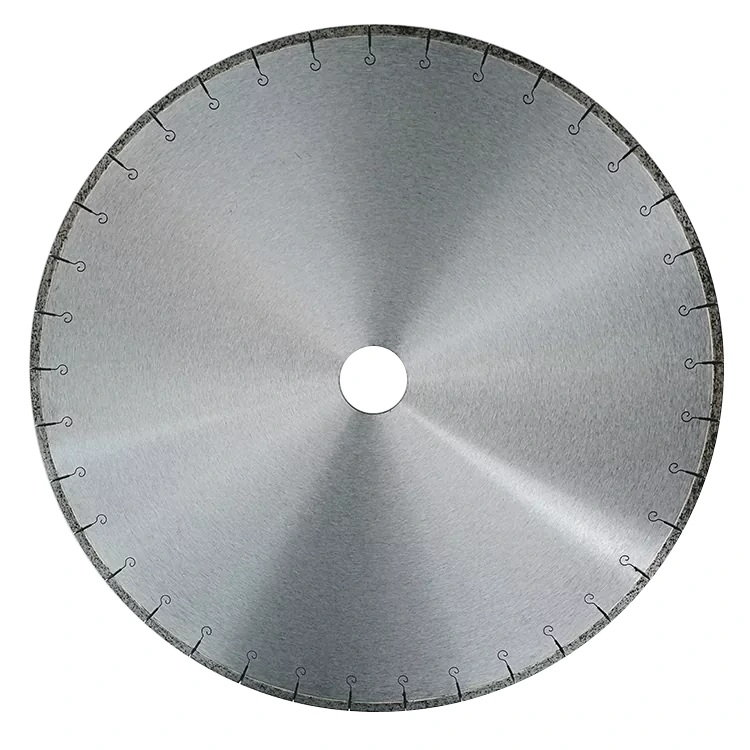
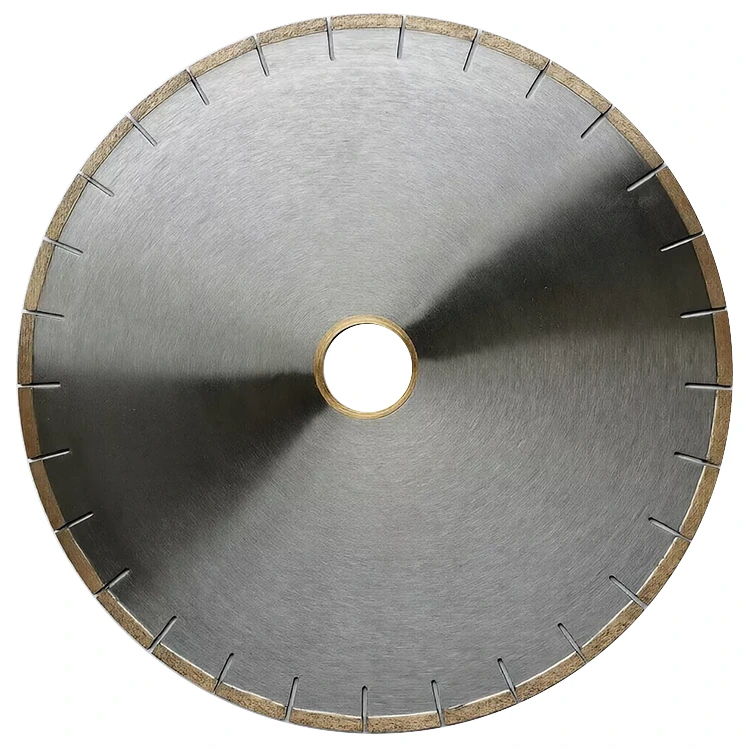
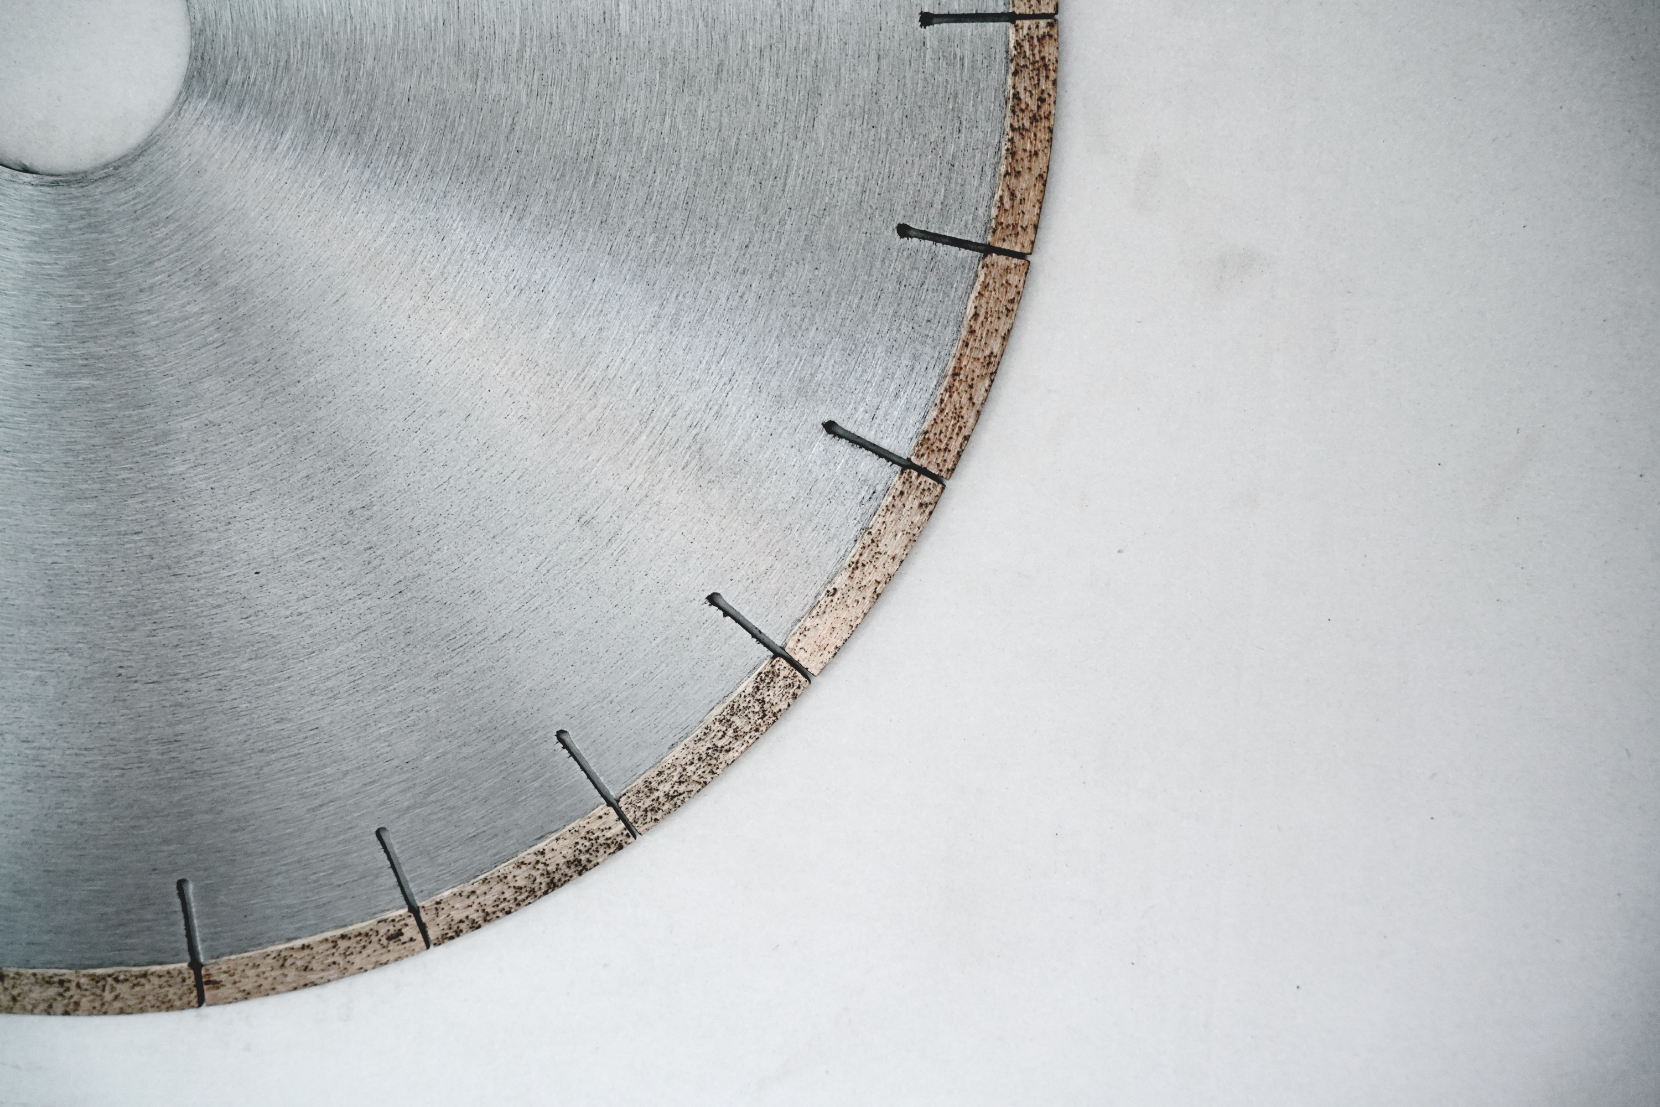
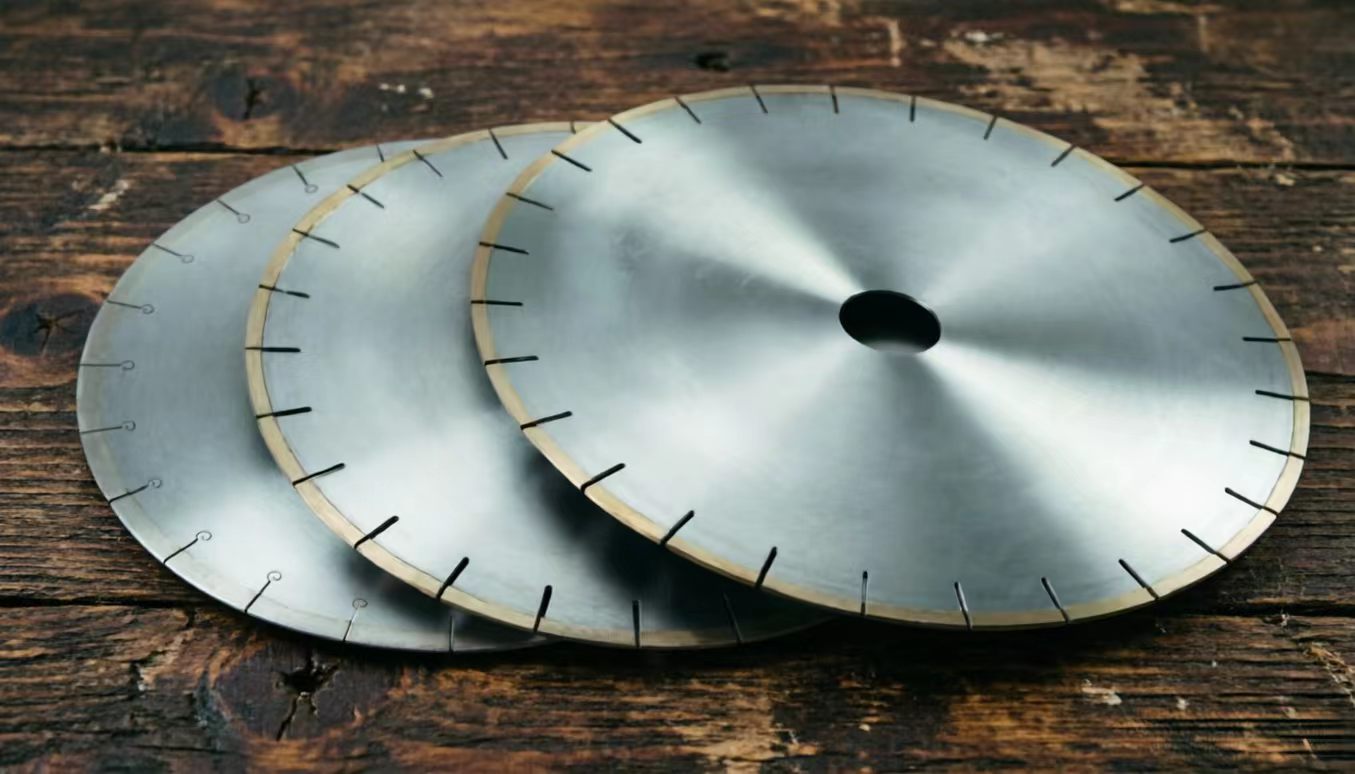
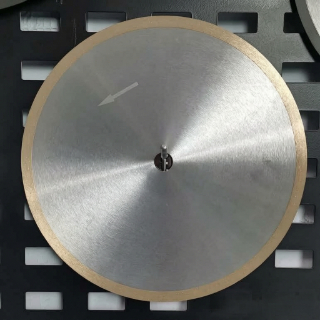
A сварное лезвие со сплошным ободомиспользует стальной сердечник с алмазным сегментом, приваренным по всей его окружности — без зазоров между сегментами (следовательно, «беззубый» или «непрерывный»). Сварной шов выполняется либолазерная сваркаиливысокочастотная (индукционная) сварка.
· Многослойный алмаз на металлической связке.Сегмент представляет собой спеченную смесь алмазного зерна, удерживаемого в металлической матрице (на основе кобальта, бронзы или железа). По мере износа поверхности абразива обнажается новый алмаз, что обеспечивает лезвию долгий срок службы при самозатачивании.
· Непрерывный обод = равномерное давление.Поскольку зазоров между сегментами нет, давление резания распределяется равномерно по окружности. Это то, что предотвращает ударное разрушение и сколы, которые сегментированные диски вызывают на хрупком фрикционном материале.
· Сильная связь между сегментами и ядром.Лазерная сварка создает металлургическое соединение, которое выдерживает высокие боковые нагрузки и прерывистый контакт со стальной опорной пластиной без потери сегментов.
Серийная и производственная резка фрикционного материала; отбор проб для контроля качества, когда целостность кромок влияет на результаты испытаний; любое приложение, гдесрок службы лезвия на долларимеет большее значение, чем максимальная скорость резания.
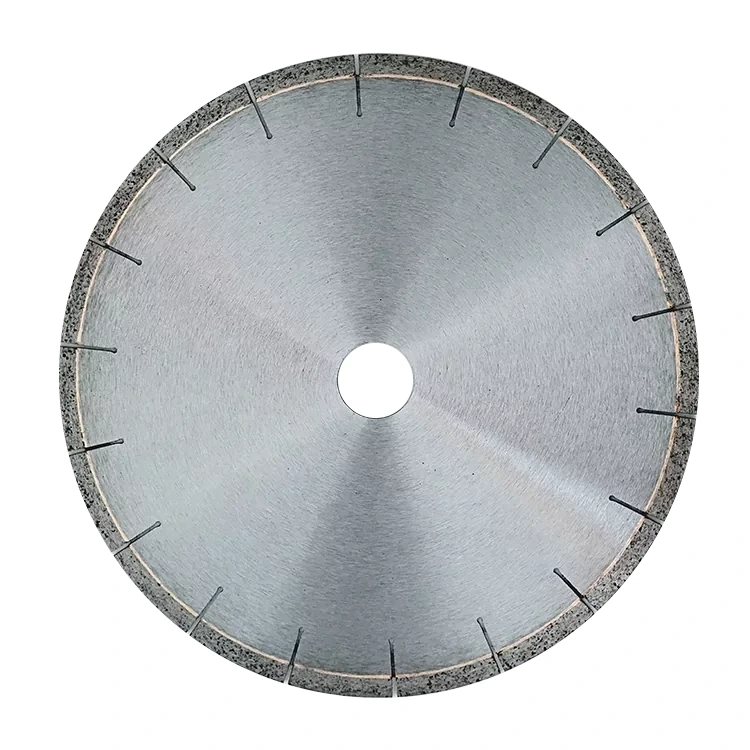
Ангальваническое (никелированное) лезвиеудерживает алмазную крошку на сердечнике путем гальванопокрытия одного слоя никеля поверх алмазных частиц. Алмаз находится на поверхности, а не заключен в спеченную матрицу.
· Однослойный, полностью обнаженный алмаз.Около 100% алмаза выступает из никелевой связки, поэтому лезвие сразу после распаковки становится чрезвычайно острым и режет с очень низким усилием.
· Тонкий пропил.Лезвия с гальваническим покрытием можно сделать очень тонкими (часто 1,0–1,5 мм), что означает узкую линию распила, меньшие потери материала и меньше тепла, что полезно для точной обрезки и контурной работы.
· Никакой самозаточки.Как только обнаженный алмаз изнашивается или вырывается, производительность резки резко падает. Под ним нет нового слоя — поэтому срок службы задуман короткий.
Точная обрезка, резка по контуру или профилю, тонкие стальные опорные пластины, работа с прототипами и мелкими партиями, а также любая работа, требующаярезкость и точностьважнее, чем общий срок службы лезвия.
|
Свойство |
Сварной неразрезной обод (беззубый) |
Гальваническое (никелированное) |
|
Алмазный слой |
Многослойный, спеченный на металлической связке |
Однослойный, экспонированный из никеля |
|
Тип обода |
Сплошной, без сегментов (беззубый) |
Непрерывный, очень тонкий пропил |
|
Основная облигация |
Лазерная или высокочастотная сварка |
Гальванический никель |
|
Начальная резкость |
Середина |
Очень высокий |
|
Срок службы |
Длинные (самозатачивающиеся, многослойные) |
Короткий (один слой) |
|
Качество кромки фрикционного материала |
Отлично — минимальный скол |
Отлично — очень чисто, низкая сила |
|
Скорость резки |
Средний, устойчивый |
Быстрый (острый, низкое сопротивление) |
|
Ширина пропила |
Шире (~ 2,5–3,5 мм) |
Узкий (~ 1,0–1,5 мм) |
|
Управление теплом |
Рекомендуется влажная резка |
Мокрый или сухой; быстро рассеивает тепло |
|
Стальная опорная пластина |
Хорошо справляется с прерывистым стальным контактом. |
Быстро изнашивается на стали |
|
Стоимость за разрез (большой объем) |
Низкая — длительный срок службы амортизирует затраты. |
Высокий — частая замена |
|
Стоимость за разрез (небольшая партия) |
Более высокая первоначальная стоимость |
Низкий — дешевое лезвие, острые результаты. |
|
Лучший вариант использования |
Производство и отбор проб для контроля качества |
Точность, контур, прототип |
Эмпирическое правило
Если вы режетесотни прокладок в день, лезвие со сварным непрерывным ободом выигрывает по цене за рез и однородности кромки. Если вы режетенесколько колодок с жесткими допусками или изогнутыми профилями, гальваническое лезвие выигрывает по остроте и пропилу.
Подберите лезвие к реальности вашего производства, а не только к материалу:
1. Том первый.Производственные линии → сварной неразрезной диск. Лаборатория/контроль качества и прототип → гальваническое покрытие.
2. Тип фрикционного материала.Полуметаллические и керамические накладки повышают долговечность сварного лезвия. Накладки из NAO и арамида могут нагружать непрерывный обод — обеспечьте достаточное охлаждение и рассмотрите возможность более открытого соединения.
3. Всегда режьте влажной.Вода подавляет тепло, разрушающее фенольную смолу, и улавливает мелкую пыль (которая может содержать остатки стали, керамики и старой меди), которой не должен дышать ни один оператор.
4. Размер лезвия соответствует размеру машины.Диски диаметром 115–230 мм подходят для настольных отрезных пил; Лезвия диаметром 300–400 мм подходят для производственных линий непрерывного действия.
5. Только для стальной опорной пластины, специальное сегментированное или абразивное полотно для резки металла часто более экономично, чем расход алмазного ресурса на чистую сталь — разрежьте фрикционную накладку алмазом, а пластину - подходящим для этой работы инструментом.
Да. Фрикционный материал — стальные волокна, керамические частицы и минеральные наполнители — является абразивным, но полностью поддается резке алмазом. Стальную опорную пластину лучше всего обрабатывать с помощью металлорежущего полотна со сплошным или сегментным ободом. С точки зрения объема производства сварной алмазный диск со сплошным ободом обеспечивает наилучший баланс срока службы и качества кромки.
При серийном производстве фрикционного материала лезвие со сварным сплошным ободом (беззубое) служит дольше и режет чище с меньшим количеством сколов. Для точной обрезки, контурной резки или тонких стальных опорных пластин в небольших партиях гальваническое лезвие острее, тоньше и точнее, но имеет более короткий срок службы.
Сплошной (беззубый) обод равномерно распределяет давление резания, что сводит к минимуму скалывание и расслоение фрикционного материала. Сегментированные обода создают удары на границах каждого сегмента, которые могут привести к разрушению матрицы связующего и поломке кромок.
Настоятельно рекомендуется мокрая резка. В тормозном фрикционном материале используется связующее из фенольной смолы, которое разлагается при температуре выше 300°C. Водяное охлаждение предотвращает выделение тепла, которое может привести к сжиганию, обугливанию или расслаиванию фрикционной накладки, а также продлевает срок службы лезвия, подавляя при этом вредную пыль.
Используйте влажную резку, подбирайте связку лезвия в соответствии с твердостью фрикционного материала, избегайте продавливания лезвия через рез, регулярно заправляйте выступ алмаза и храните лезвия в горизонтальном положении, чтобы предотвратить деформацию. На высокопроизводительных линиях лезвия с лазерной сваркой и многослойными алмазными сегментами во много раз превосходят однослойные гальванические лезвия.